Artykuł sponsorowany
Jak przebiega metoda MIG i co utrzymuje stabilny łuk na hali produkcyjnej
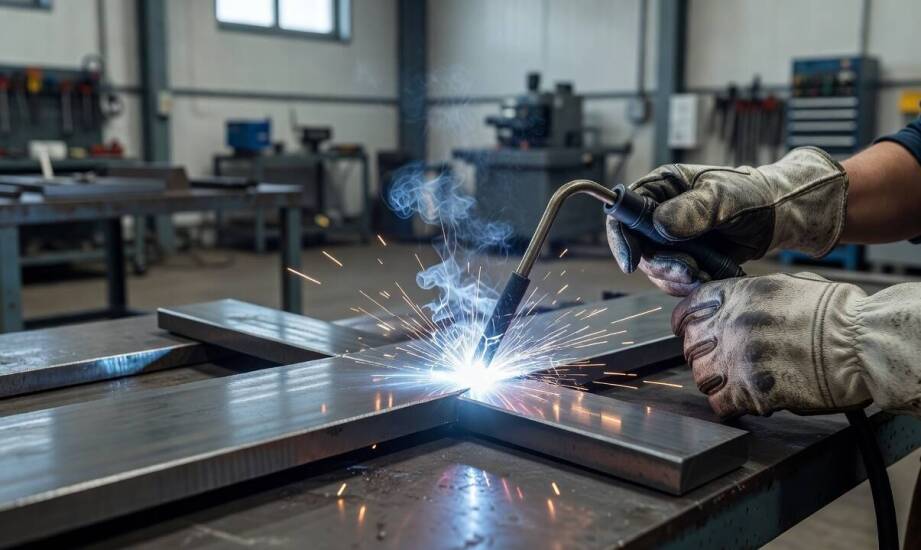
O wartości procesu w produkcji seryjnej decyduje nie tylko sama spoina, lecz przede wszystkim stabilny łuk elektryczny utrzymywany przez całą serię elementów. Niestabilne jarzenie prowadzi do wad wewnętrznych i powierzchniowych, które często ujawniają się dopiero po kontroli jakości lub w trakcie eksploatacji gotowej konstrukcji. Osiągnięcie pełnej powtarzalności wymaga zrozumienia zjawisk zachodzących w jeziorku spawalniczym oraz ścisłej kontroli parametrów sprzętowych.
Przeczytaj również: Iniekty cementowe – kluczowy element systemu ochrony betonu
Jak przebiega cykl stapiania drutu i tworzenia spoiny?
Prawidłowo prowadzone spawanie MIG polega na stapianiu ciągłego drutu elektrodowego wyłącznie w osłonie gazu obojętnego, najczęściej argonu lub helu. Wykorzystanie gazu aktywnego lub mieszanek gazowych zmienia specyfikę pracy i klasyfikuje ten proces technicznie jako spawanie MIG/MAG. Sam cykl rozpoczyna się od zajarzenia łuku w momencie fizycznego kontaktu drutu z powierzchnią materiału podstawowego. Podajnik uruchamia ciągłe dostarczanie spoiwa z precyzyjnie określoną prędkością. Prąd płynący przez końcówkę prądową topi zarówno drut, jak i krawędzie łączonych elementów. W efekcie powstaje płynne jeziorko spawalnicze, do którego przenoszą się krople stopionego metalu. W miarę przesuwania uchwytu przez operatora łuk oddala się od uformowanej spoiny, a płynny metal krzepnie, tworząc trwałe połączenie mechaniczne.
Przeczytaj również: Jakie dokumenty są wymagane przy realizacji odwiertów do pomp ciepła?
Co decyduje o stabilnym łuku podczas prowadzenia palnika?
Ciągłość podawania drutu bezpośrednio decyduje o równomiernym dopływie ciepła do strefy złącza. Przerwanie płynności pracy podajnika lub nawet chwilowe wahanie jego prędkości powoduje natychmiastowe zaburzenie długości łuku. Równie istotny pozostaje sam kontakt elektryczny. Zanieczyszczenia lub mechaniczne zużycie miedzianej końcówki prądowej zwiększają opór, co wywołuje nieregularne jarzenie i przerywanie spawania. Prowadzenie uchwytu dyktuje z kolei docelowy kształt jeziorka. Stały kąt pochylenia palnika oraz równomierna prędkość przesuwu zapewniają przewidywalne wtopienie i stałą szerokość lica spoiny. Prawidłowo ustawiona długość wolnego wylotu drutu dodatkowo ułatwia kontrolę nad ilością wprowadzanego spoiwa. W przypadku łuku zwarciowego parametr ten wynosi zazwyczaj od 6 do 15 milimetrów, co pozwala na chłodniejsze prowadzenie procesu przy cienkich detalach. Zmiana trybu na natryskowy wymaga dłuższego wylotu, jednak zasada stałej odległości palnika od materiału pozostaje niezmienna podczas spawania każdej serii.
Przeczytaj również: Instalacje hydrauliczne w Warszawie – jak wybrać odpowiedniego wykonawcę?
Jak przygotowanie złącza wpływa na zachowanie jeziorka?
Fizyczne przygotowanie krawędzi, dokładne spasowanie elementów oraz czystość powierzchni bezpośrednio zmieniają dynamikę cieczy w warunkach seryjnych. Skrupulatne odtłuszczenie detali oraz mechaniczne usunięcie warstwy tlenków i rdzy zapobiegają powstawaniu wewnętrznych porów oraz groźnych wtrąceń niemetalicznych. Równomierne spasowanie obu części zapewnia stałą wielkość szczeliny montażowej. Taka geometria pozwala utrzymać jednakową głębokość wtopienia bez ryzyka przypadkowego przyklejenia drutu lub stworzenia nadmiernego przetopu. Nierówne krawędzie wymuszają na operatorze ciągłe korekty parametrów z ręki, co wywołuje miejscowe przegrzewanie materiału i zaburza swobodny przepływ ciekłego metalu. Dodatkowym czynnikiem ryzyka jest niska jakość wcześniejszego cięcia mechanicznego lub termicznego. Krawędzie poszarpane lub mocno utwardzone wymuszają dostarczenie większej ilości energii, co z kolei podnosi ryzyko odkształceń całej konstrukcji stalowej.
Jakie objawy na hali świadczą o niestabilności procesu?
Codzienna praktyka przemysłowa w zakładzie Estimet potwierdza, że każda niestabilność łuku od razu objawia się powstawaniem widocznych wad spawalniczych. Nadmierne pryski płynnego metalu najczęściej wskazują na utrzymywanie zbyt długiego łuku lub niewłaściwe dobranie parametrów napięciowych na źródle prądu. Z kolei porowatość spoiny pojawia się natychmiast przy zaburzonej osłonie gazowej, na przykład wywołanej przeciągami, lub przy spawaniu silnie zanieczyszczonego materiału. Przegrzane krawędzie oraz głębokie podtopienia obok spoiny sygnalizują nadmiar ciepła, który generuje się przy zbyt wolnym prowadzeniu palnika. Zmienna szerokość lica świadczy z reguły o wahaniach prędkości podawania drutu lub nierównomiernym prowadzeniu samego uchwytu wzdłuż linii łączenia.
Zapanowanie nad całym procesem wymaga uwzględnienia wielu zmiennych fizycznych oraz rygorystycznego dbania o stan sprzętu. Stabilność metody wynika wprost z odpowiedniego dopasowania charakterystyki źródła prądu, prędkości podajnika spoiwa, geometrii złącza oraz stałego tempa pracy do wymagań konkretnej partii materiału. Tylko konsekwentne przestrzeganie procedur technologicznych pozwala uzyskać powtarzalne, w pełni nośne złącza. Prawidłowo zoptymalizowany system minimalizuje liczbę odrzutów, znacząco obniża koszty obróbki wykończeniowej i gwarantuje utrzymanie narzuconych norm jakościowych przez cały czas trwania zlecenia. Zrozumienie relacji między ustawieniami źródła a zachowaniem łuku to podstawa rentownej obróbki metali na skalę przemysłową.
Kategorie artykułów
Polecane artykuły

Jak grubość pręta C45 zmienia twardość po ulepszaniu cieplnym i co sprawdzić w zamówieniu

Papierowe wypełniacze a ich rola w zrównoważonym pakowaniu przesyłek

PCV płyty: odporność na zewnętrzne czynniki i ich praktyczne zastosowania
