Artykuł sponsorowany
Jak ziarno, spoiwo i chłodzenie kształtują mikrostrukturę warstwy wierzchniej po obróbce ściernej
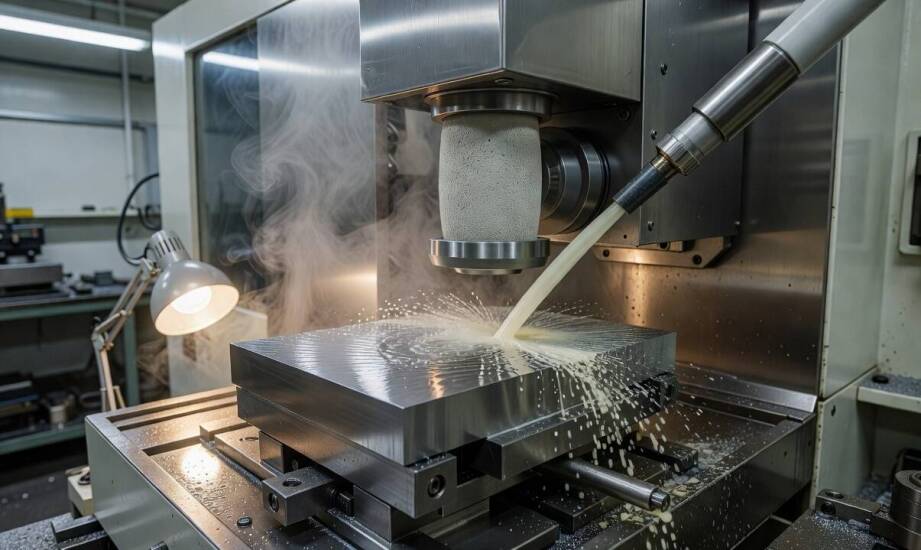
Dokładne wymiary detalu stalowego po obróbce skrawaniem nie zawsze gwarantują zachowanie pierwotnej mikrostruktury materiału. Kontakt obracającej się ściernicy z powierzchnią metalu generuje punktowe ciepło oraz naprężenia mechaniczne. Te fizyczne zjawiska modyfikują właściwości warstwy wierzchniej w sposób niewidoczny dla ludzkiego oka. Produkcja precyzyjnych części dla przemysłu maszynowego czy motoryzacyjnego wymaga ścisłej kontroli tego obszaru. Zrozumienie relacji między doborem narzędzia ściernego a zachowaniem krystalicznej struktury stanowi podstawę utrzymania reżimu technologicznego. Właściwe parametry determinują odporność detalu na pęknięcia zmęczeniowe podczas długotrwałej eksploatacji.
Wpływ ziarna ściernego i spoiwa na stabilność procesu
Wielkość oraz rodzaj ziarna bezpośrednio wyznaczają tempo usuwania naddatku. Wybór narzędzia wpływa również na ostateczną jakość wizualną i techniczną uzyskanej powierzchni. W praktyce produkcyjnej stosuje się wyraźny podział gradacji w zależności od celu obróbki:
- ziarna P24–P60 zapewniają agresywne skrawanie i szybką redukcję gabarytów, co zwiększa jednocześnie ryzyko powstawania lokalnych ognisk przegrzania,
- ziarna powyżej P120 służą wyłącznie operacjom wykańczającym, a ich użycie pozwala obniżyć chropowatość Ra poniżej 1 mikrometra.
Istotną rolę odgrywa sam budulec ściernicy, szczególnie w przypadku elementów hartowanych o twardości przekraczającej 55 HRC. Zastosowanie regularnego azotku boru, znanego w przemyśle jako CBN, generuje znacznie niższe temperatury robocze niż tradycyjny elektrokorund. Narzędzia z CBN wprowadzają do warstwy wierzchniej pożądane naprężenia ściskające. Zwykły tlenek glinu pozostawia zazwyczaj naprężenia rozciągające, które sprzyjają szybszemu powstawaniu mikropęknięć w gotowym wyrobie.
Struktura wiążąca musi ściśle odpowiadać parametrom obrabianego stopu żelaza. Elementy poddane uprzedniemu procesowi hartowania wymagają użycia tarcz o miękkim profilu uwalniania ziaren. Taka budowa ułatwia naturalne wykruszanie się stępionych kryształów, co zapobiega kumulowaniu się ciepła w strefie szlifowania. Twardsze spoiwa sprawdzają się lepiej przy obróbce stali konstrukcyjnych, gdzie krawędzie skrawające pracują efektywnie przez dłuższy czas. Pomyłki na etapie doboru narzędzia skutkują wibracjami i niejednorodnym wykończeniem płaszczyzn.
Ograniczanie zmian termicznych poprzez parametry obróbki
Płyn chłodzący pełni rozbudowaną funkcję smarującą i efektywnie wyprowadza wysoką temperaturę ze strefy styku. Strumień cieczy wymiata również drobiny wiórów oraz resztki zeszklonego spoiwa. Brak intensywnego obmywania sprawia, że punktowa temperatura łatwo przekracza próg przemiany fazowej stopu. Badania metalograficzne wykazują, że takie zjawisko skutkuje spadkiem twardości materiału z 60 HRC do 50 HRC na głębokości blisko 100 mikrometrów. Podniesienie prędkości posuwu stołu lub zbyt mocny nacisk głowicy potęgują rozmiar strefy dotkniętej zmianami strukturalnymi.
Precyzyjne szlifowanie stali stanowi naturalny etap wykańczający po dokładnym formowaniu metodą CNC lub po cięciu strumieniem wody pod wysokim ciśnieniem. Zaawansowana obróbka wiórowa pozostawia na elemencie zaplanowany naddatek wymiarowy. Szlifierka wyrównuje ten zapas do tolerancji osiągających zakres mikrometrowy. Cykl ten gładzi ślady po płytkach wieloostrzowych i stabilizuje krawędzie po technologii WaterJet.
Identyfikacja błędów na wcześniejszych etapach produkcji
Procesy ścierne sprawnie korygują minimalne odchyłki geometryczne i nadają płaszczyznom ostateczny układ mikronierówności. Sukces tego kroku zależy jednak od prawidłowego zrealizowania wcześniejszych etapów kształtowania bryły. Dostarczenie na szlifierkę półfabrykatu z głębokimi naprężeniami wewnętrznymi sprawi, że operacja końcowa jedynie zamaskuje ukrytą wadę. Pozostawienie zbyt dużego naddatku zmusza operatora do agresywniejszej pracy, co potęguje uszkodzenia termiczne siatki krystalicznej.
Zachowanie pełnych właściwości mechanicznych części dla branży opakowań blaszanych czy sektora automotive wymaga pełnej kontroli cyklu. Wieloletnia praktyka inżynieryjna w zakładzie POLMET CNC dowodzi, że utrzymanie powtarzalności wymusza rygorystyczną weryfikację operacji wstępnych. Przestrzeganie parametrów hartowania oraz prawidłowo wykonana praca frezarska gwarantują bezproblemowy przebieg obróbki końcowej. Spełnienie tych założeń chroni stalową warstwę wierzchnią przed nieodwracalną utratą wytrzymałości.
Kategorie artykułów
Polecane artykuły

Jak grubość pręta C45 zmienia twardość po ulepszaniu cieplnym i co sprawdzić w zamówieniu
Okres gojenia po wszczepieniu implantu — co dzieje się, zanim ząb zostanie odbudowany
Jakie zadania na budowie przejmują kręgi, bloczki i ściany oporowe obok betonu towarowego
